
Цанговый патрон для фрезера: как подобрать стандарт ER и обеспечить минимальное биение
Точность фрезерования зависит не только от станка и инструмента, но и от надежности его крепления в шпинделе. Даже хороший станок не даст нужного результата при перекосе или радиальном биении. Поэтому цанговый патрон для фрезера становится важной частью системы. ER получил статус мирового стандарта благодаря точной центровке, надежному зажиму и стабильной работе на высоких оборотах, включая режимы свыше 24 000 об/мин.
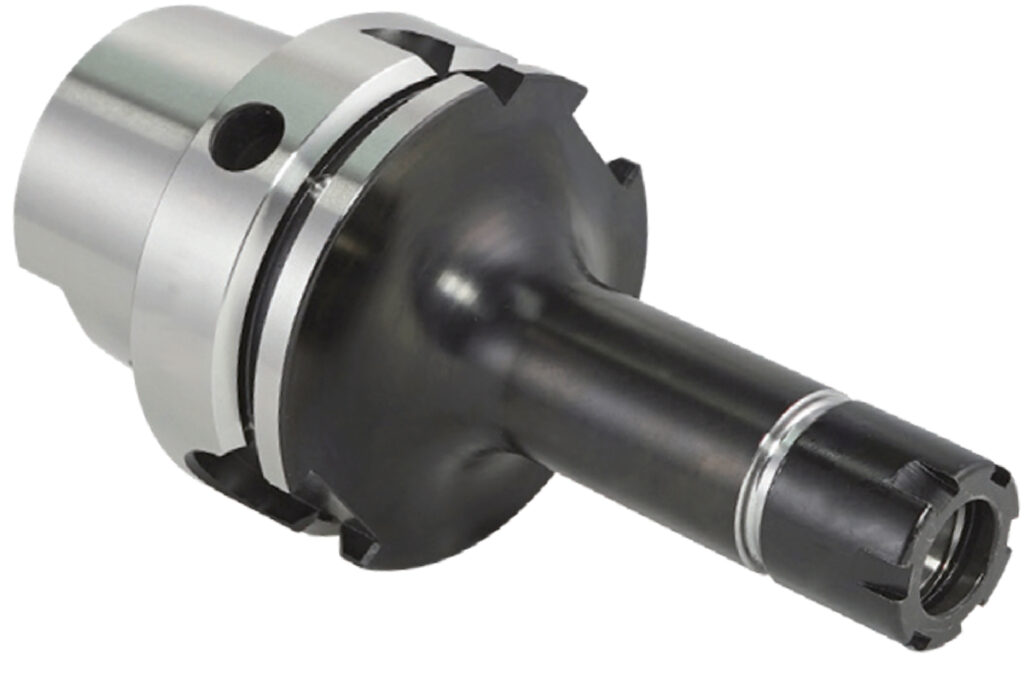
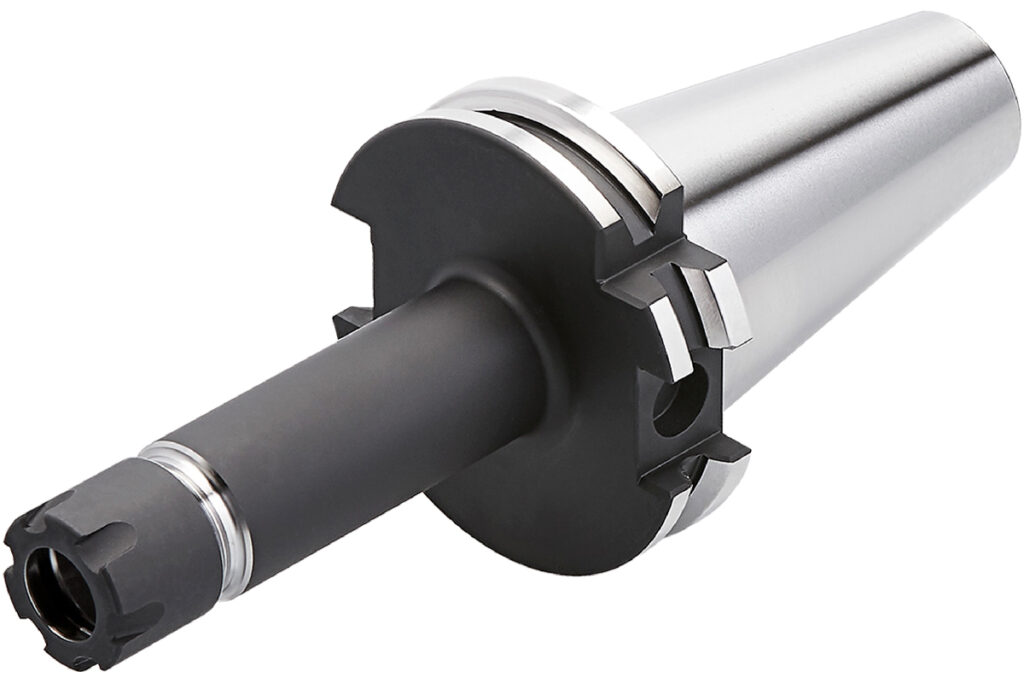
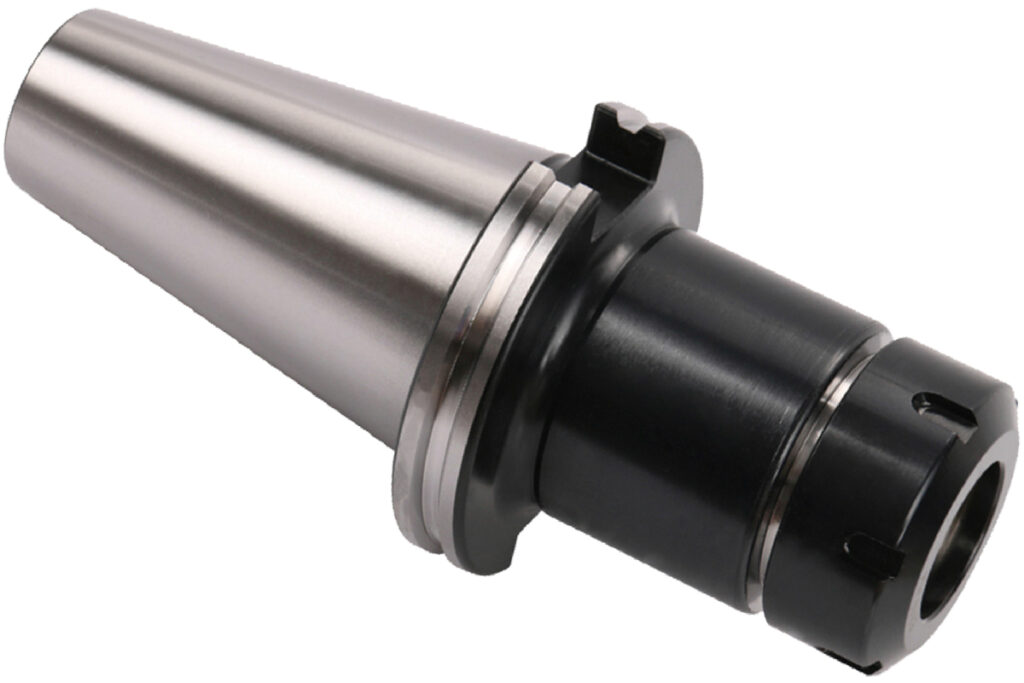
Как работает система ER и почему она так популярна
Главное преимущество ER заключается в простой геометрии. Конусность цанги составляет 8 градусов. При затягивании гайки она перемещается внутрь посадочного конуса и равномерно обжимает хвостовик фрезы по всей окружности — на 360°. Это обеспечивает плотную фиксацию без точечного давления.
Рабочий диапазон одной цанги достигает 1 мм. Например, модель 5-6 мм надежно удерживает хвостовик диаметром 5,5 мм. Такой принцип повышает универсальность и позволяет использовать меньше оснастки.
Преимущества ER:
- равномерный круговой зажим;
- точная центровка инструмента;
- снижение риска проскальзывания;
- работа с разными диаметрами хвостовиков;
- пригодность для высоких оборотов.
Размеры ER11, ER20, ER32: разбираемся в цифрах
Цифра в маркировке указывает на типоразмер системы. С его увеличением растут допустимый диаметр хвостовика и жесткость оснастки.
- ER11. Компактный вариант для небольших ЧПУ-роутеров и тонкого инструмента. Максимальный диаметр зажима — около 7 мм. Подходит для гравировки, дерева, пластика и небольших деталей.
- ER20. Универсальный средний типоразмер с диаметром зажима до 13 мм. Его выбирают, когда нужна повышенная жесткость без крупной оснастки.
- ER32. Распространенный вариант для металлообработки. Рассчитан на хвостовики до 20 мм и лучше переносит повышенные нагрузки при фрезеровании.
При выборе учитывают не только диаметр инструмента, но и характеристики шпинделя, обороты, массу фрезы и характер обработки. Слишком крупная оснастка может быть избыточной для небольшого станка, а компактная система — недостаточно жесткой для тяжелой металлообработки.
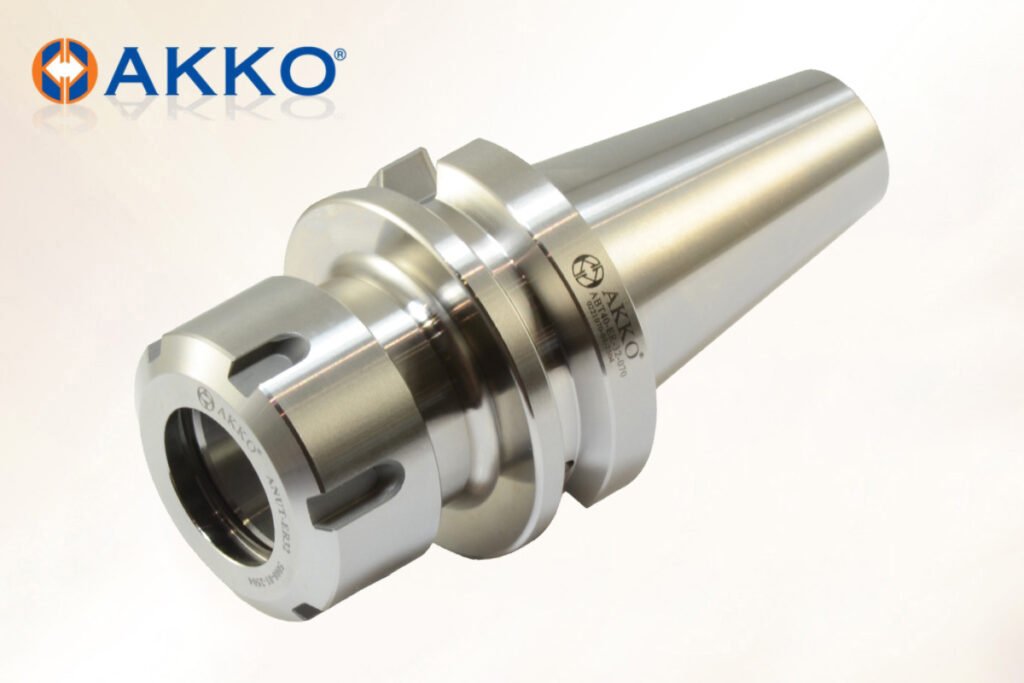
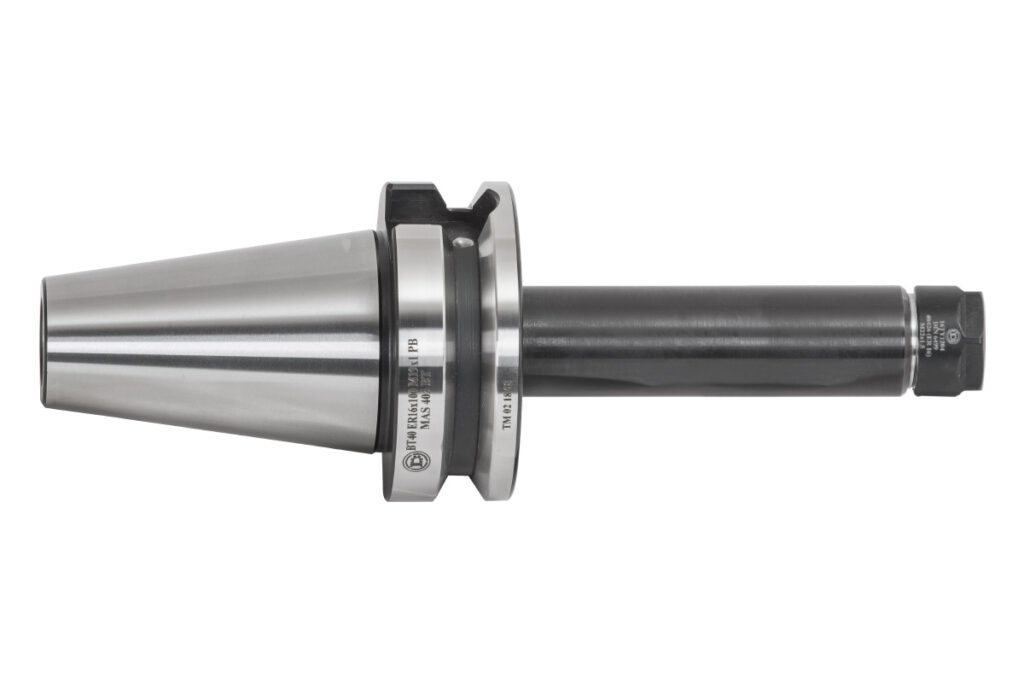
Классы точности: борьба за микроны
Радиальное биение напрямую влияет на качество обработки. Стандартные цанги часто имеют показатель около 0,015 мм, чего достаточно для черновых операций, дерева и большинства обычных работ. При использовании микрофрез диаметром 1-2 мм требования становятся выше.
Для прецизионной металлообработки применяют высокоточные цанги UP с биением не более 0,005 мм. Чем точнее вращается инструмент, тем равномернее нагрузка между режущими зубьями.
Избыточное биение особенно быстро сказывается на тонких фрезах: один зуб начинает снимать больше материала, появляются вибрации, ухудшается поверхность и повышается риск скола режущей кромки. Поэтому даже несколько микронов способны сократить ресурс инструмента.
Правила эксплуатации и обслуживания патрона
Даже качественная оснастка требует аккуратного обращения. Главное правило — нельзя затягивать гайку без установленной цанги и инструмента. Пустая цанга может деформироваться и потерять точность.
Перед установкой необходимо насухо очистить конус патрона, цангу и хвостовик фрезы. Масло, пыль и стружка между контактными поверхностями способны сместить ось инструмента и увеличить биение.
Также важно правильно устанавливать цангу в гайку, соблюдать момент затяжки и оставлять достаточную глубину посадки без упора хвостовика в дно отверстия.
При обслуживании стоит:
- не использовать поврежденные цанги;
- очищать резьбу и посадочный конус;
- проверять состояние хвостовика фрезы;
- не смешивать несовместимые гайки и цанги;
- хранить оснастку в сухом месте;
- соблюдать рекомендуемый момент затяжки.
Отдельно проверяют сам инструмент. Патрон не устранит дефекты кривого или поврежденного хвостовика. Универсальность ER не отменяет учета назначения инструмента и рабочей нагрузки. Система обеспечивает круговой зажим, точную центровку и стабильную работу на высокой скорости. Однако итоговая точность зависит от типоразмера и класса цанги, состояния патрона, чистоты посадки и правильной затяжки. Экономия на зажимной оснастке способна свести на нет преимущества дорогого станка, тогда как грамотно подобранные патрон и цанга помогают раскрыть его реальные возможности.
0